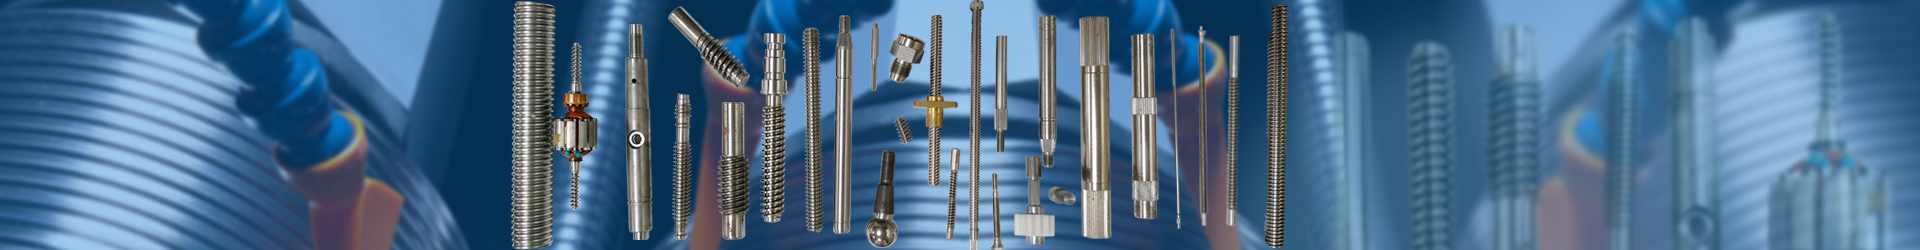
液压滚丝机依靠油缸推动滑座完成滚压进给,属于冷挤压无切削成型设备,市面上两轴款占主流,也有三轴液压机型适配薄壁管件,搭配变频主轴、PLC时序控制,外接振动盘、直振送料机构之后,就能实现自动上料、定位、滚压、退刀、下料连续作业,广泛用于螺栓、轴销、丝杆、油管接头、滚花、花键加工。对比伺服进给机型,液压款输出推力充足,适合不锈钢、合金钢这类成型阻力偏大的工件,机身抗冲击能力强,采购和维护成本更低;短板在于进给位置受油温、油压波动影响,长时间连续生产容易出现尺寸漂移,对油路保养、油温管控要求更高,分为固定进牙和滚通两种加工模式,固定进牙用来加工短工件,螺纹长度由滚轮宽度决定,滚通模式适合长牙条、长丝杆走料成型。整机由铸钢机身、主轴传动组件、滚丝轮、托块支撑座、液压单元、冷却润滑回路、电控时序模块组成,液压单元包含油泵、溢流阀、电磁阀、节流阀、油缸、油箱,节流阀用来调节进给快慢、退回速度,溢流阀设定较大滚压力,油缸内部密封件是高频损耗件,渗漏、卡滞大多和密封老化、油液杂质相关。
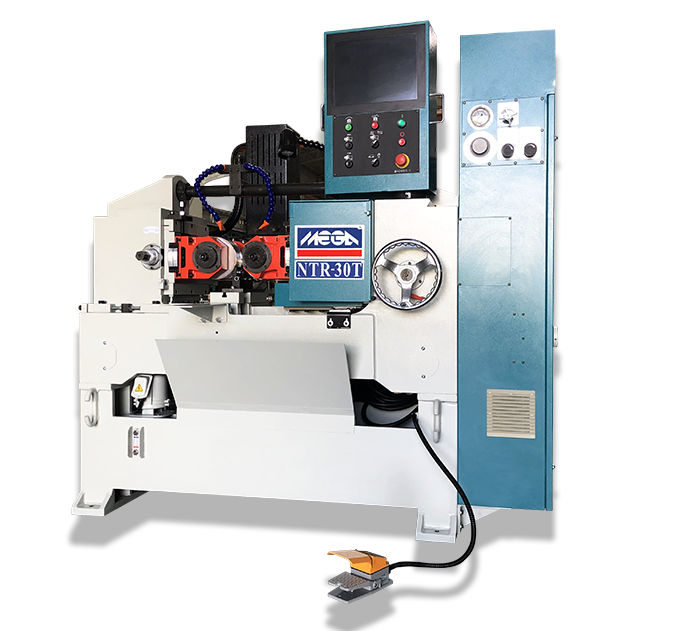
滚压成型的核心模具依旧是滚丝轮与托块,滚轮材质按照加工物料区分,低碳钢、铜铝选用高速钢滚轮,不锈钢、高硬度合金优先硬质合金滚轮,牙型、螺距、升角需要和主轴匹配,随意混用不同品牌滚轮,容易出现对牙错位、磨损加快。托块承担工件支撑,托块圆弧、高度、平行度直接影响螺纹同轴度,长件滚通加工时,要搭配多组中间托料架,减少工件下垂带来弯曲。毛坯外径参照螺纹中径管控,毛坯公差范围收窄,端头倒角均匀,倒角偏大容易出现起始几牙填充不足,倒角偏小,送料时容易撞击滚轮牙尖,造成崩齿。
调机顺序先校准两轮平行度,再做对牙,之后设置油压压力、进给速度、保压时长、退回延时。平行度偏差会带来螺纹大小头,一侧牙深充足、一侧牙浅,换新滚轮、拆修机头之后,都要打表校正两轮轴线。对牙操作转动滚轮,对齐两侧牙槽,对牙偏移是乱牙、跳牙的主要诱因,丝杆、蜗杆的对牙容错空间很小,需要试棒反复试滚,观察咬合痕迹。油压参数调节要贴合材质特性,延展性好的软料,进给速度可以加快,保压时间短;不锈钢、合金钢进给放缓,压力循序渐进上升,让金属表层充分流动,一次性给到高压容易造成牙顶撕裂、起皮鳞片。节流阀控制进给快慢,不要单纯依靠加大压力强行推料,压力过高会加重主轴、轴承、滑枕的负荷,加速间隙变大。托块高度贴合工件外圆,托块过高顶起工件,滚压受力偏移,托块过低工件摆动,螺纹同轴度变差,多组托料架的高度要保持在同一水平线。冷却油路持续喷淋滚丝油,油液带走热量、减少拉伤,不锈钢加工选用抗压滚丝油,油路滤网定期清理,碎屑卡在牙面,会持续划伤工件,加快模具损耗。
自动送料时序要和液压动作匹配,送料到位信号、进给启动、退刀、下料信号相互衔接,短工件固定进牙模式,定位挡块位置稳定,防止工件没有到位就压轮,造成滚轮崩损;长件滚通模式,导向槽、托轮直线度调好,避免工件走斜,螺旋纹路偏斜。连续量产时油温是需要着重的地方,油温升高之后,液压油粘度下降,压力慢慢漂移,中径尺寸跟着波动,长期满负荷生产建议加装冷却器,油箱油位保持在标准区间,油液缺油、混入空气,进给时会出现抖动、冲击。
量产过程里常见不良除了乱牙、烂牙、大小头、牙面拉伤,液压机型问题集中在压力不稳、进给抖动、回程滞后、中径阶段性漂移。压力上不去,优先排查溢流阀、油泵磨损、管路渗漏、油缸密封损坏;进给抖动大多是油路积气,需要打开排气口排气,或是滑枕导轨缺润滑、导轨镶条间隙偏大;中径忽大忽小,先看油温变化,再检查液压油是否变质、电磁阀卡滞,排除油路问题之后再复查滚轮平行度、托块磨损。乱牙先复位对牙位置,确认滚轮锁紧牢靠,没有打滑;烂牙一般是毛坯外径偏大、进给过快、压力偏高,或是材料延展性不足,适当降低压力、放慢进给,复测毛坯尺寸;大小头优先复核两轮平行度,检查托块接触面有没有凹槽,磨损之后打磨或者更换;牙面鳞片、起皮,来自润滑不足、油液脏污、滚轮牙面积屑瘤,停机清理滚轮,更换滤芯,必要时更换适配滚丝油。
设备维护围绕液压系统,液压油按照周期更换,每次开机确认油位、油温、压力表读数,电磁阀、溢流阀阀芯积垢会造成压力波动,不要长期调高溢流阀上限,持续超压会加速机头偏心轴、轴承、油缸密封损耗。滚轮轴、偏心轴、导轨定期加注润滑脂,机头内部堆积的金属碎屑定时清理,碎屑长期研磨轴套,放大配合间隙,精度下滑。每次换规格、换材质,把滚轮、托块、送料轨道、油路里面的旧油和粉末清理干净,不同材质碎屑交叉带入,会持续划伤模具。硬质合金滚轮牙尖脆性高,存放、拆装做好防护,磕碰之后很难修复,轻微崩齿直接更换。
选型方向上,普通紧固件、中小短件,选用常规两轴液压机型,搭配自动送料批量生产;不锈钢、高强度轴类、丝杆,选用大吨位重型液压款,搭配硬质合金滚轮;薄壁管件、细长销轴,优先三轴液压结构,三向受力均衡,减少压扁、弯曲;长丝杆、通牙加工,开启滚通模式,配套多组可调托料架。备件采购优先核对滚轮、托块、油缸密封件规格,不同机型滑枕行程、油缸推力不一样,相近规格替换容易出现压力不足或者进给过载,试产阶段少量毛坯试滚,借助通止规、千分尺、螺纹样板核对牙型、中径、螺距、直线度,状态稳定之后再大批量投产。


