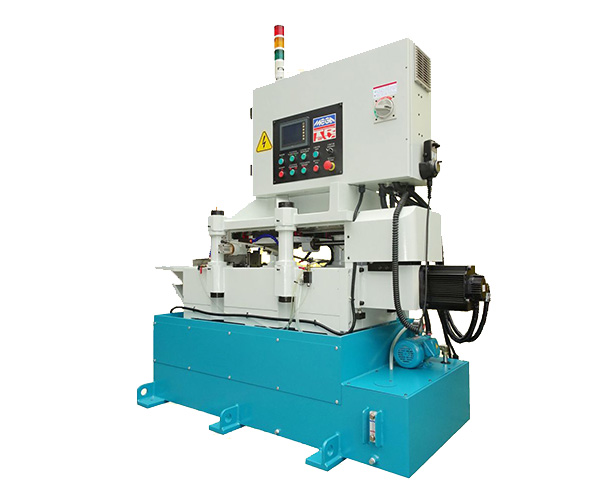
自动滚丝机属于冷滚压成型设备,依靠滚丝轮挤压使工件金属塑性流动成型螺纹,区别于切削加工。调试着重围绕滚丝轮对位、牙距匹配、同轴度校正、滚压余量控制、进给油压、送料节拍,管控烂牙、牙面拉伤、工件开裂、椭圆度超差等不良,适配实心螺栓、丝杆、空心管件、新能源紧固件螺纹滚压生产。
一、调试前准备核对
1.滚丝轮核对
确认滚丝轮牙距、牙型角、旋向与图纸一致;两轮为配对组,不可混用不同批次、不同磨损程度的滚丝轮。滚丝轮工作面无崩齿、磕碰、裂纹,表面光洁度达标。
2.坯料前置检查
坯料外径、圆度、硬度符合滚压要求;坯料表面无氧化皮、裂纹、毛刺、划伤。热处理硬度偏高的工件,冷滚压容易开裂,提前复核材料硬度区间。空心管件还要管控壁厚均匀度,壁厚偏薄容易压瘪、失圆。
3.工装与辅件核对
送料导向座、托料块、挡料定位块匹配工件外径,托料块支撑位置对准滚压中间;油路、液压压力表、调速阀确认正常,冷却润滑液选用滚压专用切削油,保证润滑降温。
二、牙距对位调试(基础环节)
1.滚丝轮同步对位
两轴滚丝机,先将两个滚丝轮牙槽对齐,保证牙峰对牙槽。松开滚丝轮锁紧法兰,转动其中一只滚丝轮,肉眼观察啮合位置,初步对齐后点动主轴,缓慢转动,观察牙型是否同步咬合。
2.牙距校验
装夹试坯,轻压滚丝轮,滚出浅牙痕,停机用牙规、螺纹样板检测牙距。牙距偏差大多来自滚丝轮装配错位、主轴同步间隙、滚丝轮磨损。
3.锁紧固定
牙距对齐无误后,对角均匀锁紧法兰螺丝,锁紧后再次点动复检,防止锁紧过程中滚丝轮移位错位。锁紧后禁止直接大力进给,避免瞬间乱牙。
>
>管控要点:牙距错位直接出现乱牙、牙型半边缺肉,一经发现立刻停止进给,重新对位,不要依靠加大压力强行挤压成型。
三、同轴度调试规范
同轴度不合格,会造成螺纹一边深一边浅、工件椭圆、单侧拉伤、受力不均开裂。
1.基准设定
以主轴中间、滚丝轮中间、托料支撑中间为同一中间高,三件中心保持重合。
2.分步校正
①调整托料块高度:托料块过高,工件往上顶,上侧牙浅;托料过低,工件下坠,下侧牙浅。
②校正送料导向:送料管、导向座和滚压中间同轴,坯料送入时不偏摆、不上下窜动。
③检查滚丝轮平行度:两只滚丝轮轴线保持平行,前后间隙一致;前端间隙大、后端间隙小,工件会出现锥度螺纹。
使用百分表检测:试滚后测量螺纹两端中径差值,差值超标,微调滚丝轮的前后倾角。
3.空心管特殊要求
空心管材对同轴度更敏感,偏载易压瘪,可增加辅助尾托,缩短工件悬空长度。
四、滚压余量与进给参数管控
滚压余量是坯料外径减去螺纹中径的差值,是成型质量核心,余量过大容易开裂、烂牙;余量不足,牙型饱满度不够,通规不通。
1.余量参考区间
普通碳钢实心螺栓:单边滚压余量0.12~0.25mm;
中碳钢、合金钢高强度紧固件:单边0.10~0.18mm;
空心管件、薄壁件:单边0.06~0.12mm,余量须收小;
软铜、铝件塑性好,余量可适度放大;调质后高硬度材料,余量取下限。
2.进给方式调试
优先采用慢速进给、分段滚压:先轻压预滚,再二次精压成型,不建议一次直接压到位。液压机型调节进给油压、进给速度;伺服机型调节进给速率。
油压压力不是越大越好,压力上升速度平缓,避免冲击挤压。
3.保压停留
螺纹成型到位后,设置短暂保压时间,让金属充分流动,牙型饱满,减少回弹带来的中径波动;保压完成再缓慢退轮。
五、防烂牙、防开裂管控
烂牙常见诱因与管控
1.润滑不足:金属流动不畅,牙面起屑、拉伤、牙峰崩缺。持续供给滚压油,油液流量对准滚压咬合区域;油液脏污及时过滤更换。
2.进给过快、冲击挤压:瞬间挤压造成表层金属撕裂,形成烂牙。降低进给速度,增加缓冲。
3.滚丝轮磨损、齿口圆角磨损:滚出来的牙型毛刺、残缺,定时修磨或者更换滚丝轮。
4.坯料表面有砂眼、夹渣、氧化皮:杂质在滚压时刮伤牙面,坯料提前做喷砂、除锈处理。
工件开裂管控
冷滚压开裂大多是材料应力超标,分表层微裂、端部崩裂。
1.材料硬度管控:硬度超过滚压上限,塑性差,挤压直接开裂;高硬度工件优先先滚丝后热处理,而不是热处理后滚压。
2.坯料端头倒角:坯料入料端做C0.3~C0.8倒角,尖角容易产生应力集中,挤压时从端头开裂。
3.余量超标:变形量超过材料塑性范围,出现周向开裂,适当减小滚压余量,必要时改为两次滚压。
4.滚丝轮牙型尖角过锐:牙底尖角应力集中,可按工艺要求做合理牙底圆角。
5.冷却异常:局部过热,表层脆化,保证润滑冷却持续稳定。
六、送料节拍与出料调试
自动送料机型,送料时机、定位挡块配合滚丝轮进给时序。
挡块定位准确,保证每根工件滚压起始位置一致;送料推杆推力适中,推力过大工件顶弯,推力不足送料不到位。
工件滚压完成,滚丝轮完全松开后再出料,避免螺纹还在受力状态下强行拖拽,拉伤牙面。
七、首件确认与巡检流程
1.调机完成后先试滚1支首件,项目检测:螺纹通止规、牙型外观、中径、圆度、同轴度、牙距。
2.首件合格后连续试5~10支,观察一致性,确认无烂牙、拉伤、开裂,再转入量产。
3.量产巡检:每间隔一段时间抽检通止规,留意滚丝轮升温、油压波动;滚丝轮持续升温会改变间隙,造成中径漂移。
八、常见不良快速对策
1.乱牙:滚丝轮牙槽错位、同步间隙大、送料偏摆→重新对位滚丝轮,锁紧法兰,校正导向同轴度
2.螺纹一边深一边浅:同轴度偏移、托料块中间高不对、滚丝轮不平行→校正中间高,调整滚丝轮平行度
3.牙面拉伤、起毛:润滑不足、油液脏、滚丝轮表面粗糙、坯料有杂质→更换过滤滚压油,抛光或更换滚丝轮
4.工件开裂:硬度偏高、余量过大、端头无倒角、一次挤压成型→减小余量,增加倒角,调整加工顺序,分段滚压
5.椭圆度超差:托料支撑不稳、空心件壁厚薄、压力过大→加装辅助支撑,降低滚压力,减小余量
6.通规不通、牙型偏瘦:滚压余量不足、保压时间太短→小幅加大余量,延长保压时间
九、调试收尾注意事项
调试完成,记录当前参数:滚丝轮间隙、油压、进给速度、保压时间、坯料外径,做成工艺卡,换规格、换班次时可以快速复机。
滚丝轮长时间停机前,擦拭干净,涂抹防锈油,避免齿面锈蚀,影响下次调试精度。


