镁佳滚丝机依靠滚轮冷挤压实现螺纹成型,可适配多种金属材料加工,其中不锈钢螺纹成型属于难度较高的一类,也是紧固件、液压轴件生产里十分常见的加工需求。
适合滚丝加工的材料,普遍需要具备良好的塑性变形能力。碳钢塑性优良,成型阻力小,调试门槛低,是滚压加工中比较常用的材质;合金钢在调质至合适硬度区间后,也可以完成螺纹滚制,多用于对强度要求高的零部件;铜、铝等有色金属质地柔软,容易成型,但要控制滚压力度,避免工件挤压变形。而不锈钢的特性相对特殊,加工时容易出现冷作硬化现象,成型后回弹明显,对设备、滚轮和工艺参数都有更严格的要求。
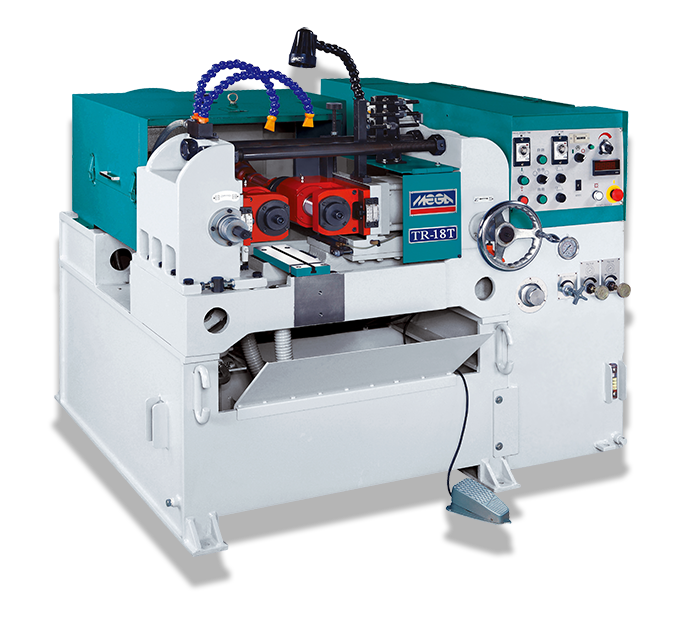
不同系列镁佳滚丝机适配材质范围也有区别。常规油压机型适合加工普通碳钢、低合金钢以及部分软态不锈钢;伺服款机型压力控制更加精细,进给节奏可调范围更广,更适合硬度偏高、成型难度大的不锈钢工件。在开工前,需要先确认不锈钢的牌号与供货状态,软态退火处理的不锈钢塑性更好,更适合滚丝;经过硬化、冷拉强化后的不锈钢,塑性大幅下降,容易出现牙型缺损、滚轮崩齿等问题,一般不建议直接滚压。
常见可滚压的不锈钢牌号包含304、316、321等奥氏体不锈钢,这类材料韧性好,但冷作硬化趋势突出。在挤压过程中,材料表层经过滚轮碾压之后硬度快速上升,如果进给速度过快、保压时间不合理,不仅螺纹成型不饱满,还会加速滚丝轮磨损。马氏体不锈钢根据热处理状态区分,硬度偏低的牌号可谨慎试滚,高硬度版本通常不适合冷滚丝工艺。
不锈钢螺纹成型整套工艺,需要从毛坯、滚轮、润滑、参数多方面配合。毛坯外径预留余量是基础,不锈钢滚压胀量大于碳钢,余量过小会造成牙尖填充不足,余量过大容易产生牙顶堆积、起皮。毛坯表面尽量保持光洁,划痕、氧化皮会直接转移到螺纹表面,也会加剧滚轮磨损。
滚丝轮选型上,要选用适配不锈钢加工的专用滚丝轮,轮体基材与涂层经过优化,耐磨性能更好。安装时严格校正两轮平行度、同步相位,对牙精度不足,不锈钢工件可能出现错牙、乱牙。
油压参数调试需要遵循低速、稳压的思路。相比碳钢加工,不锈钢要降低进给速度,适当延长保压时间,让金属充分流动填充齿槽,减少回弹带来的尺寸偏差。冷却润滑是不锈钢滚丝不可缺少的一环,不能使用普通切削油,建议选用适配不锈钢冷挤压的专用润滑介质,持续供给在挤压区域,降低摩擦温升,缓解冷作硬化,改善螺纹表面光洁度。
试加工环节必不可少。参数设定完成后,先试滚少量样品,用通止规检测螺纹尺寸,观察牙面是否存在撕裂、毛刺、纹路不均的情况,再微调压力与进给节奏,稳定之后再批量投产。生产过程中定时抽检,留意尺寸变化趋势,及时排查滚轮磨损带来的精度漂移。
日常维护也会间接影响不锈钢加工的稳定性。镁佳滚丝机的滑轨、传动万向节、齿轮副保持润滑充足;油压机型定期监测液压油状态,保障压力输出平稳;伺服机型定期校验主轴跳动。滚丝轮使用完毕清理干净,做好防锈存放,齿面一旦出现磨损、崩口要及时更换,避免持续产出不良工件。
总体来说,镁佳滚丝机可以稳定完成软态奥氏体不锈钢的螺纹滚制成型。核心在于提前做好材质状态判定,区分不锈钢与普通钢材的工艺差异,合理把控毛坯余量、滚轮配置、润滑方案与滚压参数,才能降低冷作硬化带来的加工难题,得到成型饱满、尺寸稳定的不锈钢螺纹工件。