液压系统是液压滚丝机的动力核心,油压压力、进给速度、保压时长、回油节奏都会直接作用于滚丝轮与工件。油路调试不到位,容易出现压力波动、进给忽快忽慢、保压不足、退刀卡顿等问题,进而引发螺纹牙型不饱满、错牙、工件拉伤、尺寸离散度偏大等不良现象。做好油路调试与油路状态管控,是维持螺纹批量加工稳定的关键一环。
正式调试前,需要先完成基础检查工作。查看液压油液位是否在标准区间,油液透明度、色泽有无明显变化,若油液发黑、含有杂质,应当先过滤或者更换,杂质容易磨损阀组、堵塞节流孔,造成压力不稳。检查各个油管接头、油缸密封件有无渗油,油管有无挤压弯折,弯折会加大油路阻力,影响油液流通。同时确认溢流阀、节流阀、单向阀、电磁换向阀等液压阀件安装到位,接线信号正常,避免电气信号异常干扰油路动作。
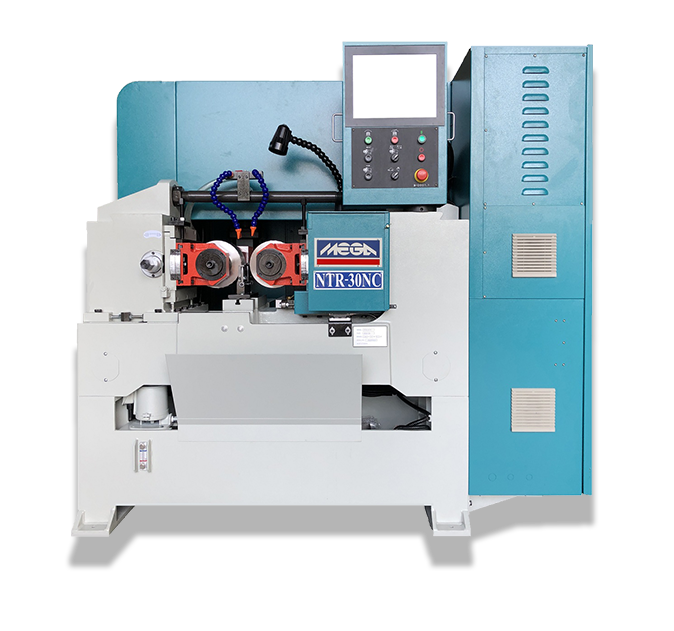
压力调试优先从溢流阀入手,溢流阀承担系统高压力限定作用,也是油路调试的首要。调试时先将溢流阀调至较低压力,空载启动液压泵,让油液循环一段时间,排出油路内部积存的空气。油路里的空气是压力抖动的常见诱因,空气未排净时,油压会出现间歇性跳动,滚压力忽大忽小,成品螺纹一致性变差。排气可以通过多次点动进退刀动作,配合油缸全程往复行程循环,逐步排出缸体与管路内气泡。排气完成后,结合工件材质、牙距、毛坯规格缓慢上调系统压力,不建议一次性直接调到较高压力。压力偏小,金属塑性流动不充分,牙尖填充不足;压力过大,容易出现工件挤压变形、滚轮负荷超标,加剧滚丝轮损耗。
进给速度依靠进油侧节流阀控制,这也是油路调试中比较精细的环节。不同材质工件对应的进给节奏有区别。碳钢塑性好,进给速度可以适当加快;不锈钢这类容易产生冷作硬化的材料,需要放慢进给速度,给金属足够的流动填充时间,减少表层撕裂、起皮缺陷。节流阀调节遵循小幅微调原则,每次调节后,试滚样品观察成型状态,不要一次性大幅度旋转阀芯。进给切入阶段应当平缓,避免猛压冲击,冲击载荷会造成滚轮相位偏移,出现错牙乱牙。
保压时间的调节依靠延时回路或者流量控制实现,保压就是滚丝轮到达加工位置后持续稳压的阶段,对于难成型材料尤为重要。保压时长不足,材料回弹明显,螺纹尺寸容易偏小;保压过长,生产效率下降,还会加重滚轮发热磨损。调试时结合试件的通止规检测结果,逐步设定合适的保压时长,同一批次产品尽量保持保压参数统一。
回退油路的调试同样不能忽视。回油节流阀控制退刀速度,退刀过快,滚轮容易刮伤已经成型的螺纹表面,造成牙面划痕;退刀过慢,会拖慢生产节拍。理想状态是滚压完成后,滚轮平稳同步脱离工件,无拖拽刮擦。部分机型带有背压阀,合理设置背压,可以让滑座进退动作更加平顺,减少冲击震动。
油路调试完成后,需要做连续试产验证,不能只试单支样品。连续加工一批工件,持续监测压力表数值,观察压力是否持续漂移,同时抽检螺纹通止、牙面外观。如果加工一段时间后压力慢慢下降,要排查密封件内泄、阀件磨损、油温升高等问题。油温是油路稳定的隐形影响因素,长时间连续生产,液压油温度上升,油液黏度下降,压力特性会发生改变,必要时启用冷却装置,将油温控制在合理范围。
日常生产过程中,也要维持油路系统状态稳定。定期清洁油箱滤网,防止碎屑进入阀组;阀件旋钮不要随意改动,换产需要调整参数时做好记录,方便回溯。如果出现压力抖动、动作异响、进给失控等异常,先停机排查油路,再检查机械、传动部位。
液压滚丝机的油路调试,本质是匹配滚压工艺的动态平衡过程。把控排气、调压、进给节流、保压、回退速度这几个核心要点,配合样品持续验证,能够减少油压波动带来的加工隐患,让螺纹成型尺寸、牙型质量保持稳定,满足大批量连续生产的要求。